Conception mécanique
Bureau d’études sur SolidWorks et Inventor : étude de faisabilité, machines neuves, adaptation d’équipements déjà en service, et reprise de plans anciens ou incomplets. Un dossier lacunaire n’est pas un motif de refus.
Étude · Usinage · Tôlerie · Assemblage · Électricité · Automation
Depuis 2008, AS Assembly Solutions SA fabrique en sous-traitance des sous-ensembles, des ensembles et des machines complètes : étude, usinage et tôlerie, câblage électrique, automation. De vos plans, ou d’une étude de faisabilité si le principe reste à valider, jusqu’à la mise en service, tout se fait dans un même atelier à Etoy (VD), entre Genève et Lausanne. Vous avez un seul interlocuteur là où il en faudrait habituellement quatre.
ProximitéFlexibilitéRéactivité
Année de création, en zone industrielle d’Etoy (VD)
Corps de métier réunis sous un même toit : mécanique, électricité, automation
Un seul responsable de projet, de l’offre au procès-verbal de réception
Ces domaines couvrent l’intégralité d’une machine, de la pièce usinée au programme d’automate. Aucune interface entre fournisseurs, donc aucun délai perdu à savoir qui doit trancher.
Bureau d’études sur SolidWorks et Inventor : étude de faisabilité, machines neuves, adaptation d’équipements déjà en service, et reprise de plans anciens ou incomplets. Un dossier lacunaire n’est pas un motif de refus.
Usinage, tôlerie fine et mécano-soudé, découpe laser et jet d’eau, dans notre atelier d’Etoy. Un réseau de partenaires romands prend le relais sur les pics de charge et les procédés spéciaux, sans jamais déplacer la responsabilité du dossier. Impression 3D pour valider une cinématique avant de lancer les pièces définitives.
Montage du sous-ensemble à la machine complète, essais documentés, procès-verbal de réception. Pour les environnements réglementés : spécifications matérielle et logicielle, analyse fonctionnelle et tests de réception, selon les bonnes pratiques de fabrication.
Schémas et armoires basse tension sous EPLAN : puissance, commande et sécurité machine. Du dossier électrique au raccordement et à la mise sous tension sur site.
Programmation d’automates Siemens, Beckhoff, Rockwell et WAGO, jusqu’à la supervision et la conduite de procédé sur ArchestrA, InTouch et WinCC. Le code est structuré pour rester lisible par vos équipes de maintenance.
Contrôle dimensionnel et lecture de codes par vision Cognex. Guidage de robots Fanuc et Stäubli pour les opérations de prise, de dépose et d’assemblage, là où la cadence ou la répétabilité dépassent ce qu’un poste manuel peut tenir.
Un parc installé impose rarement sa plateforme au fournisseur. Nous intervenons sur celle qui est déjà en place chez vous plutôt que d’imposer la nôtre.
Les marques et logos cités appartiennent à leurs propriétaires respectifs. Leur mention indique les technologies mises en œuvre par AS Assembly Solutions SA et n’implique ni partenariat, ni approbation, ni certification de la part de ces sociétés.
Le bureau d’études, l’atelier et l’automation travaillent dans le même bâtiment ; la coordination ne vous revient pas. Le même responsable de projet suit le dossier, de l’offre au procès-verbal de réception.
01
Nous partons de ce que vous avez : un plan, un échantillon, parfois une simple description. Étude de faisabilité si le principe reste à valider, puis liste des points à trancher et offre à périmètre fermé. Les zones d’ombre se traitent ici plutôt qu’en cours de montage.
02
Étude mécanique, dossier électrique et architecture logicielle sont menés en parallèle par la même équipe. Une contrainte d’implantation repérée par l’automaticien remonte au dessinateur le jour même.
03
Nomenclature, commandes et suivi des délais fournisseurs sont de notre ressort. Les pièces mécaniques sortent de notre atelier ; les délais d’usinage ne dépendent donc pas d’un carnet de commandes extérieur.
04
Montage mécanique, câblage d’armoire, contrôle des sécurités et mise au point du programme. Dans notre atelier d’abord, sur votre site ensuite.
05
Essais fonctionnels sur banc, relevés consignés et procès-verbal de réception signé avant expédition. La machine quitte l’atelier en état de marche vérifié.
06
Évolutions fonctionnelles, pièces de rechange et modifications de programme sont traitées par l’équipe qui a construit l’équipement. Elle connaît la machine : il n’y a rien à réexpliquer.
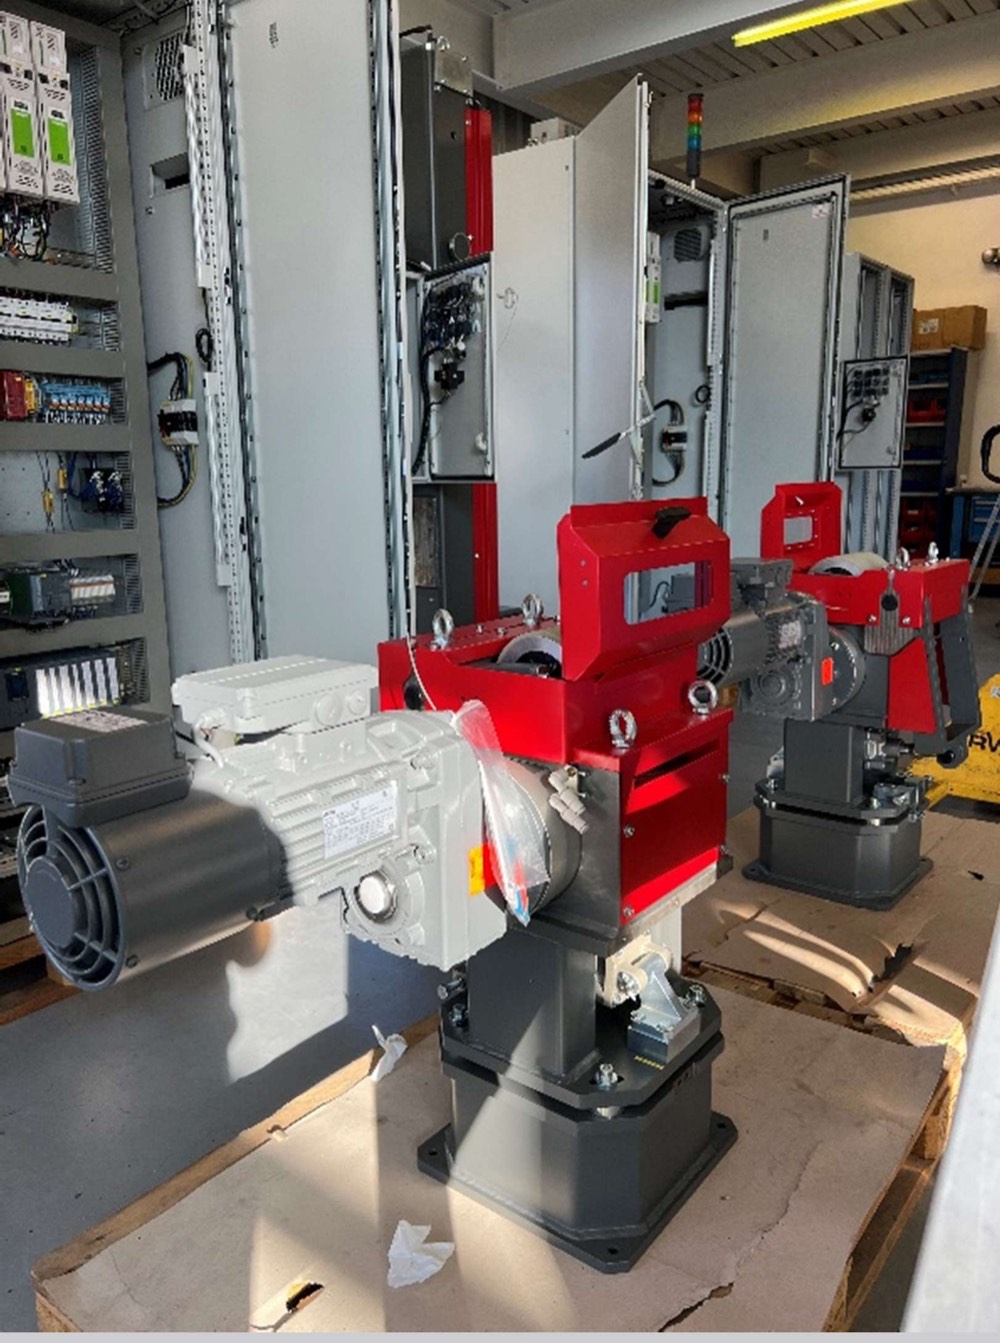
Sous-ensembles et machines complètes, à l’unité comme en série.
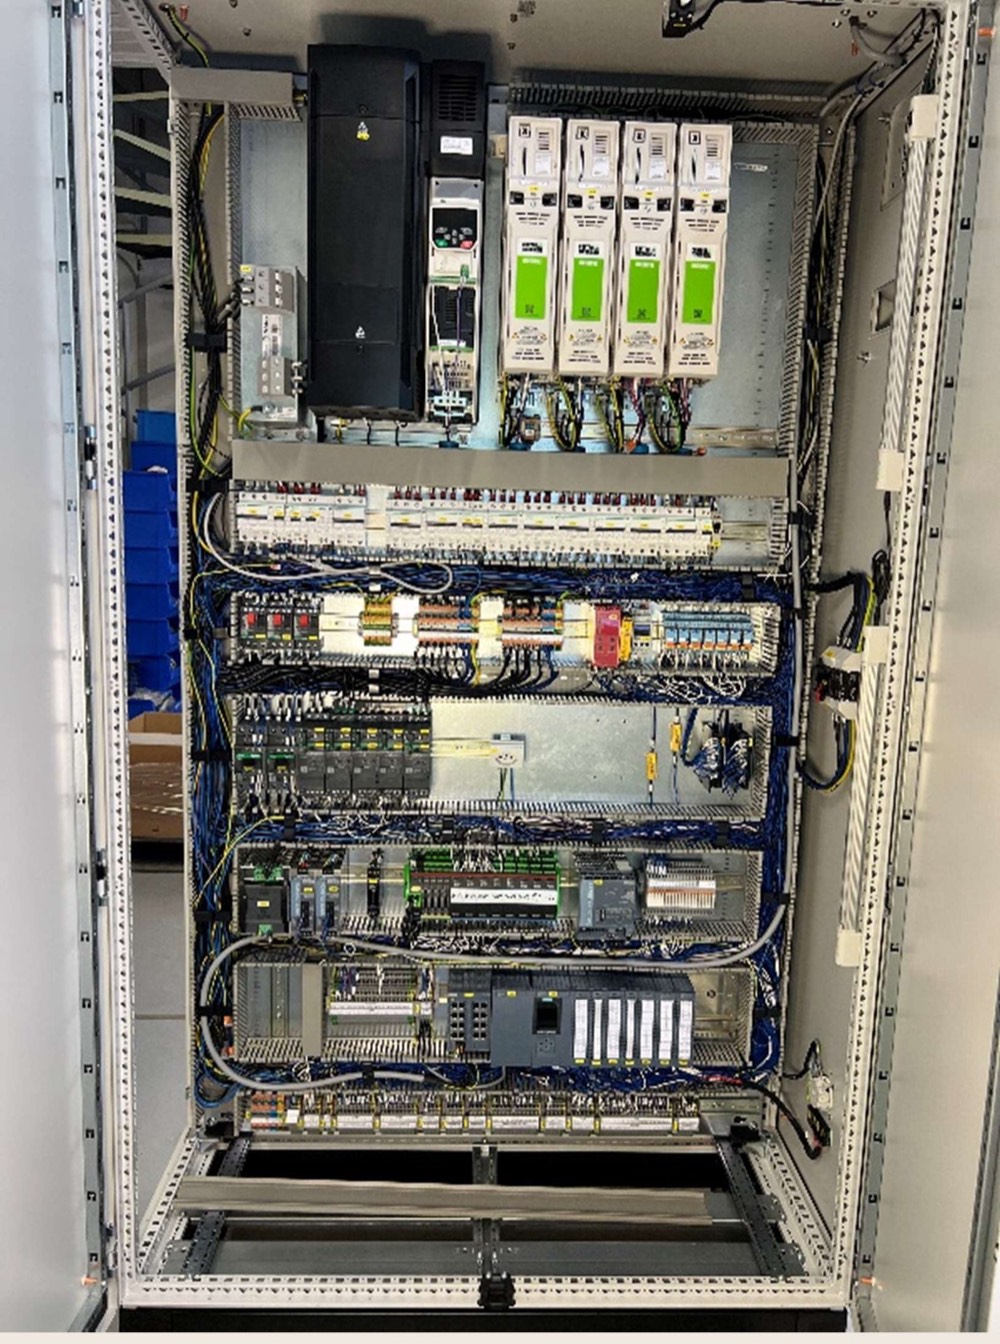
Câblage et borniers repérés selon le dossier EPLAN.
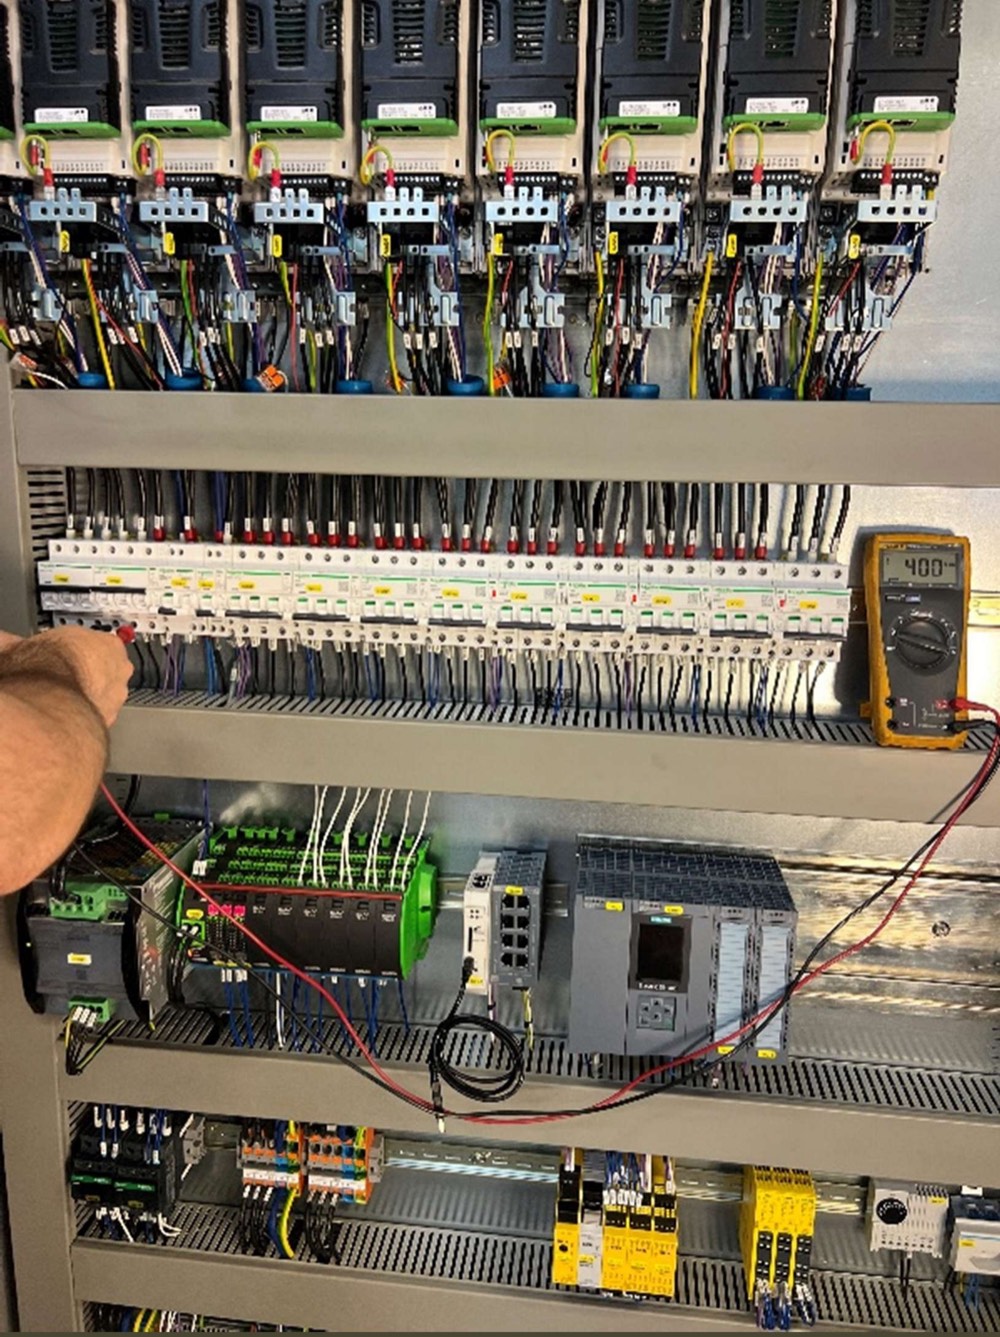
Chaque machine est mise sous tension et cyclée dans nos locaux avant expédition.
Nous ne travaillons pas dans ces domaines : nous construisons les équipements de ceux qui y travaillent. Chacun impose ses contraintes de propreté, de traçabilité et de tenue en service, et nos procédures d’assemblage et de contrôle s’y adaptent.
Machines conçues pour la cadence : changements de format rapides et disponibilité tenue en production continue.
Équipements en inox alimentaire, conçus sans zone de rétention et accessibles au nettoyage sur toute la ligne.
Équipements qualifiés et documentés : traçabilité des composants et reproductibilité lot après lot, selon les bonnes pratiques de fabrication.
Machines et postes destinés au micro-assemblage : composants de quelques millimètres, tolérances serrées, propreté d’atelier, et très petites séries où chaque pièce compte.
Équipements destinés au matériel roulant et à ses sous-ensembles : tenue aux vibrations, câblage et connectique durcis, documentation de contrôle exigeante.
Machines de production livrées clés en main, destinées à être exploitées en continu et parfois intégrées à l’offre d’un tiers. Volumes qui montent vite, exigence de disponibilité élevée.
Trois principes. Voici ce qu’ils changent concrètement sur un projet.
Notre site se situe à Etoy, à la sortie d’autoroute d’Aubonne, à mi-chemin entre Genève et Lausanne. Une revue technique ou un essai peuvent être organisés sur place à brève échéance.
Nous traitons aussi bien un prototype qu’une production récurrente. Sur une machine spéciale, un plan évolue presque toujours en cours de route : notre organisation le prévoit.
Un plan, un schéma ou une description reçoivent une première lecture technique sous deux jours ouvrables. Si le projet ne relève pas de nos compétences, nous le disons tout de suite plutôt que de faire durer l’étude.
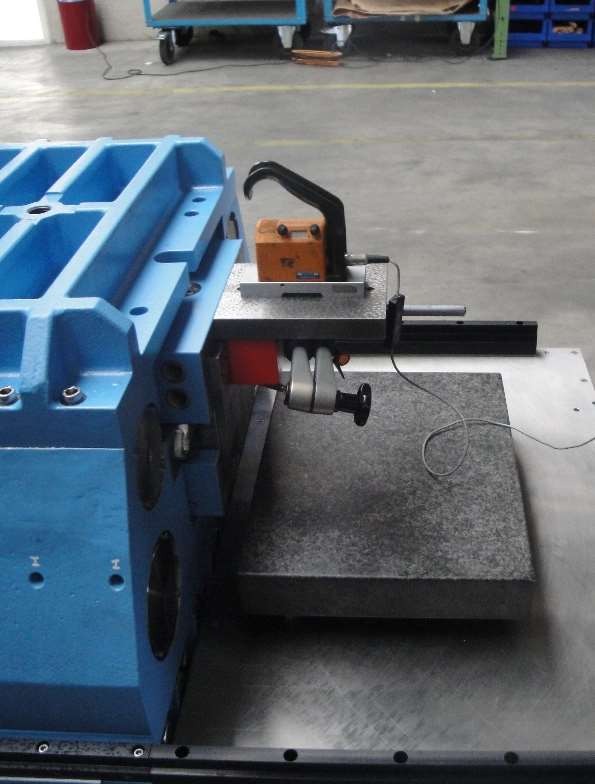
Un écart détecté en cours de montage se corrige immédiatement. Le même écart constaté à la réception entraîne une reprise et un report de livraison. Nos points de contrôle sont donc positionnés à chaque étape de la fabrication plutôt qu’en fin de parcours.
Sur les projets soumis aux bonnes pratiques de fabrication, ces contrôles sont formellement documentés et le dossier suit la machine jusqu’à la réception.
Transmettez-nous un plan, un schéma ou une description de votre besoin. Vous recevez en retour une première lecture technique et un ordre de grandeur, ou une réponse claire si le projet ne relève pas de nos compétences.